Содержание статьи:
1. Что такое конденсат и почему он ценен?
2. Какова реальная экономия от возврата конденсата?
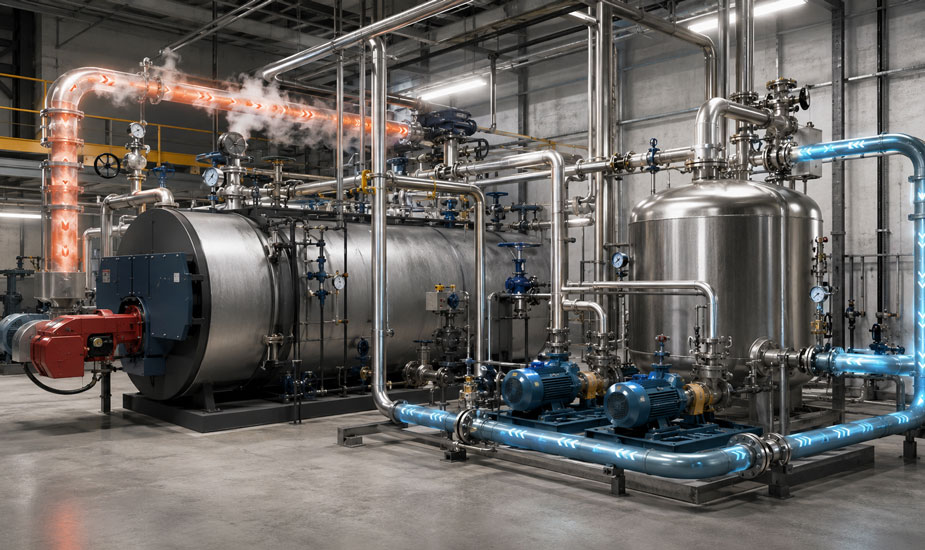
3. Как устроена система сбора конденсата?
4. Зачем конденсат нужно охлаждать перед возвратом?
5. Каков порядок возврата конденсата в котёл?
6. Что делать, если конденсат загрязнён?
7. Какой итоговый эффект даёт организованный возврат конденсата?
Что такое конденсат и почему он ценен?
В паровой котельной пар — это рабочее тело, которое переносит тепловую энергию от котла к технологическому оборудованию: теплообменникам, бойлерам, прессам, автоклавам, сушилкам. Отдав тепло, пар конденсируется — превращается в горячую воду с температурой 80–100 °C. Это и есть конденсат. На первый взгляд — отработанный продукт, который можно просто слить в канализацию. На практике — ценный ресурс, потеря которого обходится предприятию в дополнительные расходы газа, воды и химических реагентов.
Ценность конденсата определяется двумя свойствами. Во‑первых, он горячий: температура 80–95 °C — это тепловая энергия, уже оплаченная при сжигании газа. Во‑вторых, он химически чист: конденсат прошёл через испарение, то есть фактически является дистиллятом, свободным от солей жёсткости и растворённых примесей. Возврат конденсата в котёл означает, что эту воду не нужно заново умягчать, нагревать с нуля и деаэрировать — все эти операции уже выполнены. Именно поэтому организация системы возврата конденсата — одно из наиболее экономически оправданных мероприятий для любой паровой котельной.
Какова реальная экономия от возврата конденсата?
Экономический эффект складывается из нескольких составляющих, и в совокупности он весьма значителен. Экономия топлива: конденсат поступает в деаэратор уже нагретым до 80–95 °C, тогда как холодная подпиточная вода имеет температуру 10–15 °C. Разница в 70–80 °C — это тепло, которое котлу не нужно вырабатывать дополнительно. При возврате 70–80% конденсата экономия топлива составляет 10–15% от общего расхода газа. Экономия воды и реагентов: каждый кубометр возвращённого конденсата — это кубометр химически подготовленной воды, которую не нужно брать из водопровода, умягчать на ионообменных фильтрах и обрабатывать реагентами. Снижение нагрузки на водоподготовку: чем меньше объём подпиточной воды, тем реже требуется регенерация ионообменных смол и тем ниже расход поваренной соли. На котельных с суточной выработкой пара от 10 тонн и выше совокупная годовая экономия от грамотно организованного возврата конденсата исчисляется сотнями тысяч рублей.
Как устроена система сбора конденсата?
Конденсат образуется в пароприёмниках — технологическом оборудовании, использующем пар. Оттуда он отводится через конденсатоотводчики — устройства, пропускающие конденсат, но удерживающие пар. Конденсатоотводчики бывают термодинамическими, поплавковыми и термостатическими; выбор типа определяется давлением пара и условиями эксплуатации конкретного оборудования.
От конденсатоотводчиков конденсат самотёком или под давлением поступает в конденсатный бак — промежуточную ёмкость, аккумулирующую конденсат со всех пароприёмников. Если пароприёмники расположены на значительном удалении от котельной или на разных высотных отметках, самотёчный возврат невозможен — тогда применяются насосные конденсатные станции, перекачивающие конденсат в котельную под давлением. Современные системы возврата конденсата обеспечивают доставку более 80% конденсата обратно в котельную без существенных тепловых потерь даже при значительном расстоянии до пароприёмников.
Зачем конденсат нужно охлаждать перед возвратом?
Конденсат, поступающий в конденсатный бак при давлении выше атмосферного, частично вскипает — образуется так называемый вторичный пар. Это явление возникает из-за перепада давления: горячая вода под избыточным давлением, попадая в бак с атмосферным давлением, мгновенно частично испаряется. Вторичный пар — не потеря, а дополнительный энергетический ресурс: его можно направить в деаэратор или использовать для подогрева питательной воды.
Охлаждение конденсата требуется в тех случаях, когда его температура превышает допустимую для всасывания насоса — как правило, более 95–98 °C. При подаче перегретой воды насос начинает кавитировать: жидкость вскипает у входа в рабочее колесо, что быстро разрушает насос. Для охлаждения применяются теплообменники-охладители конденсата, где горячий конденсат отдаёт тепло холодной подпиточной воде — таким образом тепло не теряется, а полезно используется для предварительного нагрева питательной воды перед деаэратором. Это классический пример рекуперации тепла внутри контура котельной.
Каков порядок возврата конденсата в котёл?
Охлаждённый и собранный конденсат из конденсатного бака насосом подаётся в деаэратор, где смешивается с подпиточной водой и проходит термическую деаэрацию — удаление растворённого кислорода и углекислоты. Это обязательный этап: даже химически чистый конденсат содержит растворённый кислород, поступивший при вскипании и из атмосферы, а также следы углекислоты из продуктов сгорания. Без деаэрации кислород вызывает язвенную коррозию котловых труб — одно из наиболее разрушительных явлений в паровом котле.
После деаэратора подготовленная питательная вода питательным насосом подаётся в котёл. Если конденсат возвращается в достаточном количестве, температура питательной воды на входе в котёл оказывается существенно выше, чем при работе полностью на холодной подпитке. Для котлов с химводоподготовкой это означает снижение нагрузки на умягчители и меньший объём солевых сбросов. Для котлов в целом — снижение термических напряжений при нагреве и более стабильный режим горения.
Что делать, если конденсат загрязнён?
Не всегда конденсат пригоден для возврата в котёл напрямую. В ряде технологических процессов — пищевой промышленности, химическом производстве, нефтепереработке — существует риск загрязнения конденсата продуктами производства при нарушении герметичности теплообменников. Масло, органические растворители, кислоты, попавшие в конденсат, делают его непригодным для питания котла.
Для контроля качества конденсата на конденсатном баке устанавливают датчики электропроводности или мутности воды. При превышении допустимых значений конденсат автоматически направляется в дренаж, минуя возвратный контур. В некоторых системах предусмотрена фильтрация конденсата через активированный уголь для удаления органических примесей. Решение о составе системы очистки принимается на стадии проектирования с учётом специфики конкретного производства и типов используемого технологического оборудования.
Какой итоговый эффект даёт организованный возврат конденсата?
Система сбора и возврата конденсата — это не дополнительное усложнение котельной, а один из ключевых элементов её энергоэффективности. Правильно спроектированная система позволяет возвращать 70–85% конденсата, что обеспечивает снижение расхода газа на 10–15%, сокращение потребления химически подготовленной воды в 3–5 раз, уменьшение объёма продувки котла и, соответственно, тепловых потерь с продувочной водой. Срок окупаемости системы возврата конденсата для котельных мощностью от 1 МВт, как правило, составляет 1–3 года. Это один из наиболее коротких сроков окупаемости среди всех мероприятий по повышению эффективности паровой котельной — и весомый аргумент в пользу того, чтобы уделить этому вопросу должное внимание ещё на этапе проектирования объекта.